

Cómo elegir correctamente las brocas para metal | Guía de compra

Introducción: ¿por qué elegir bien su broca para metal?
Perforar acero, aluminio o latón no es la misma operación que atravesar madera. Una broca para metal debe ofrecer una resistencia térmica y una geometría adaptadas a los materiales duros y al mecanizado rápido. Elegir la broca correcta garantiza perforaciones limpias, sin rebabas, sin sobrecalentamiento de la herramienta y una vida útil satisfactoria. Esta guía le ayudará a navegar entre los criterios esenciales: diámetro, longitud útil, geometría y material de la herramienta.
Comprender los diámetros de brocas para metal disponibles
Las brocas para metal se comercializan en una gama de diámetros que generalmente va de 1 a 13 mm para usos habituales en semiprofesional y bricolaje. Nuestra selección cubre los tamaños intermedios más populares:
- 5,0 mm: para perforaciones finas y de precisión, ideal en chapa fina o piezas delicadas.
- 6,0 mm: versátil, adaptada a ensamblajes ligeros y a agujeros guía antes de una perforación más ancha.
- 8,0 y 8,5 mm: muy comunes, permiten la perforación de placas de acero estándar y la preparación de alesajes.
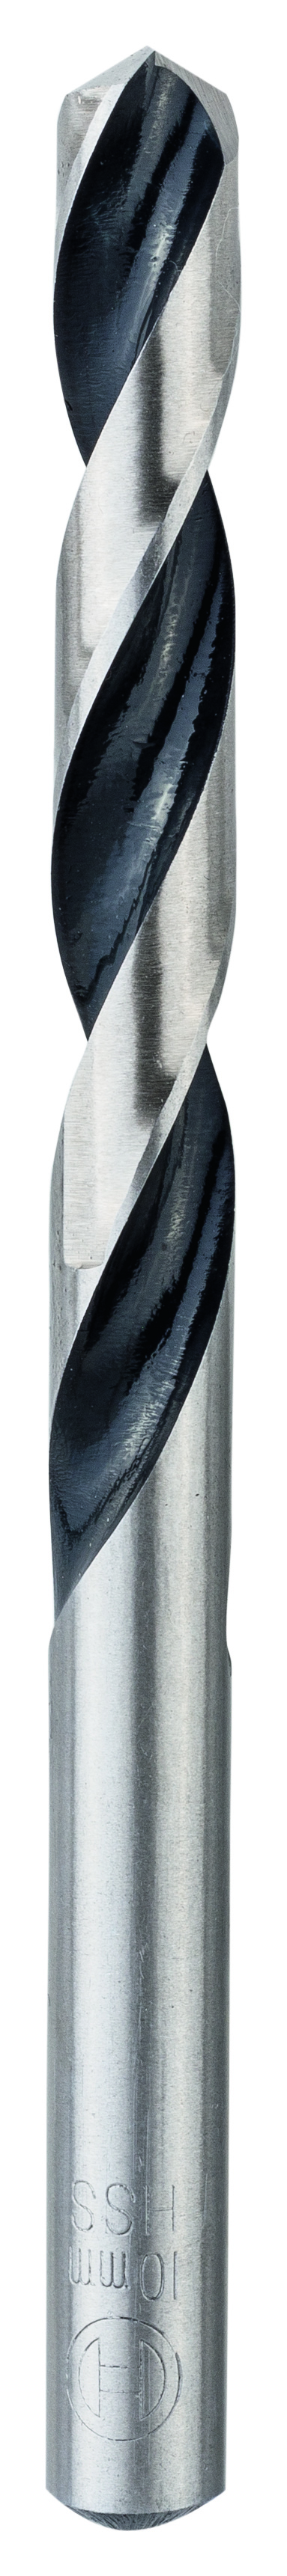
- 10,0 mm: para trabajos estructurales, fijaciones pesadas, ensamblaje de angulares o perfiles.
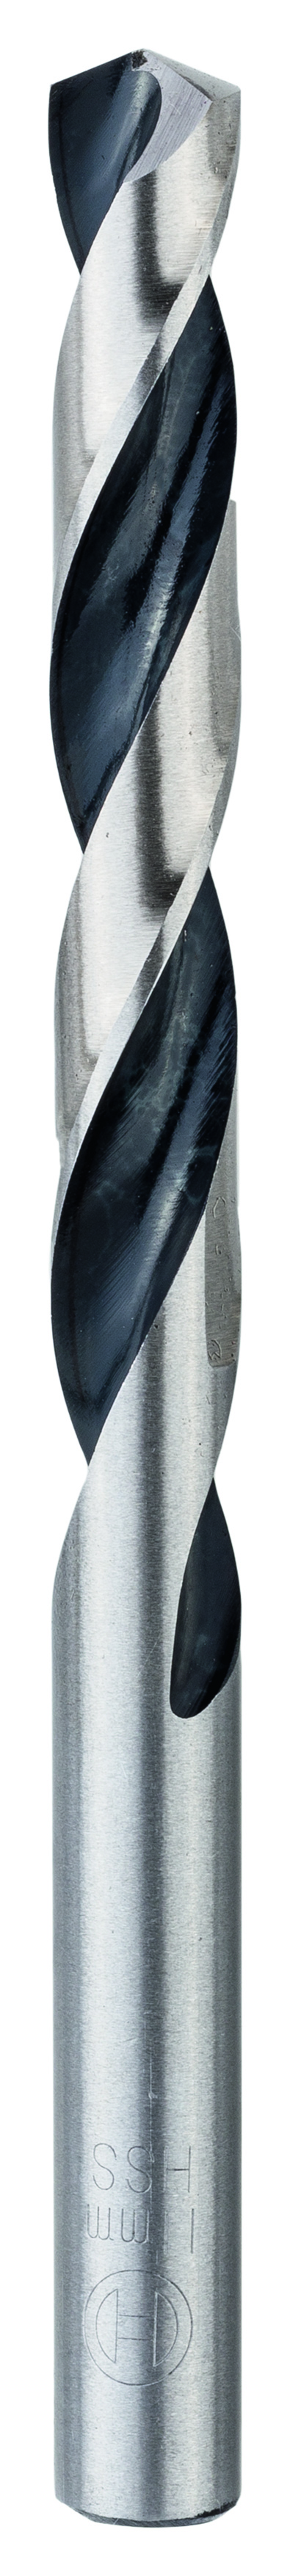
- 11,0 mm: gama intermedia, menos común pero útil para casos específicos (paso de pernos, por ejemplo).
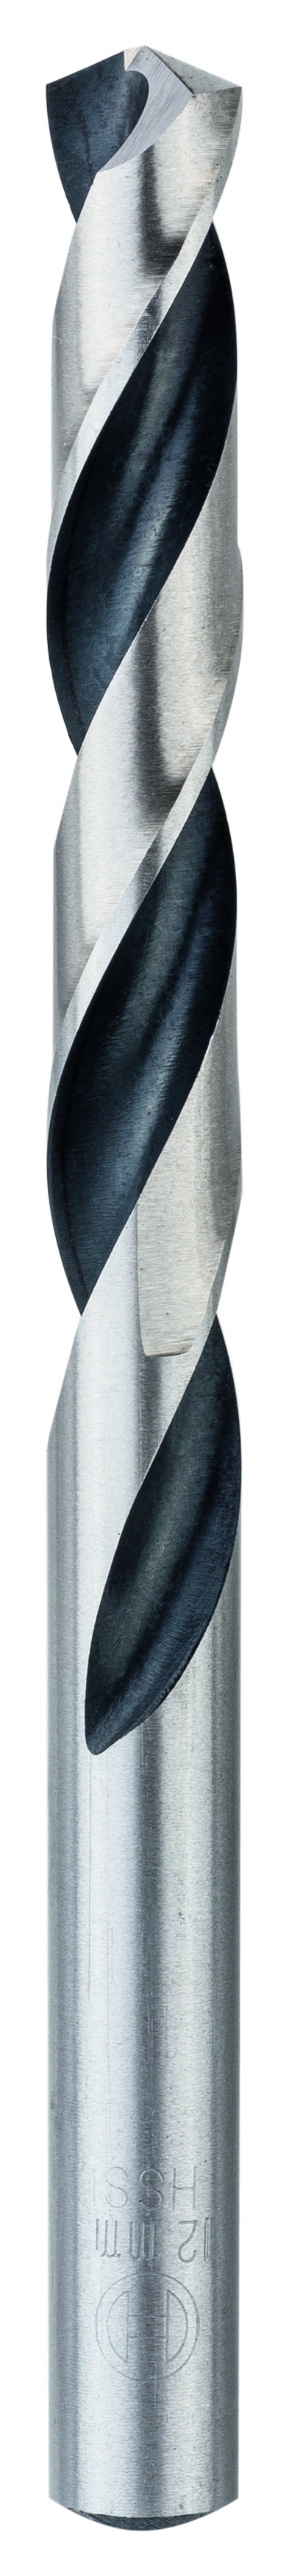
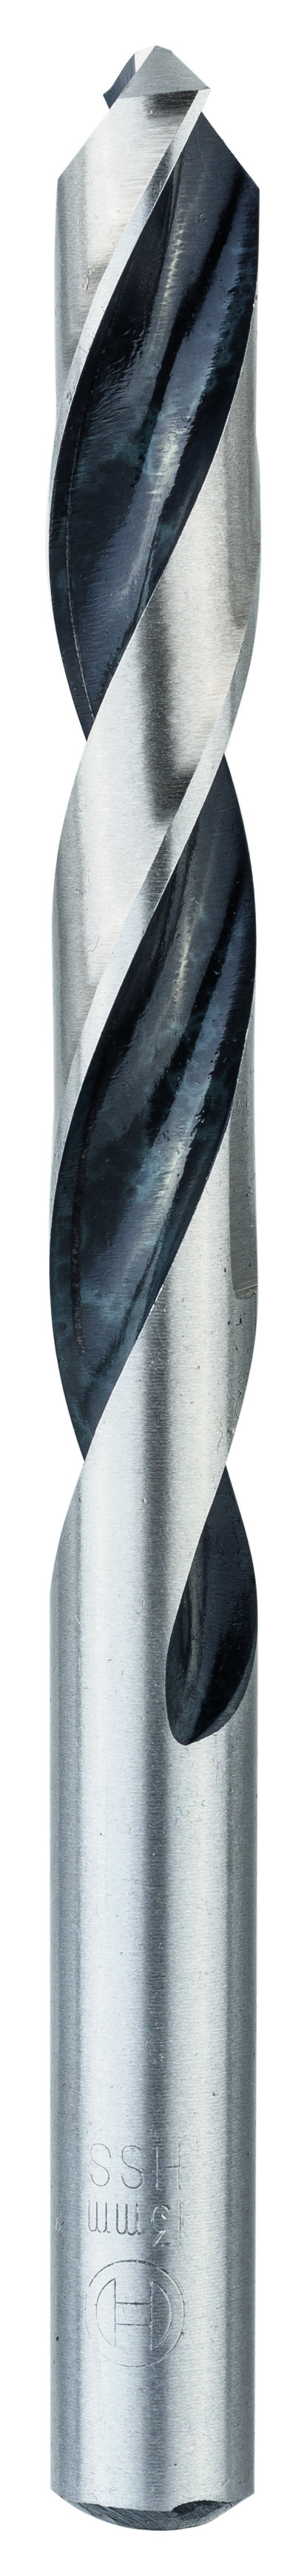
- 12,0 y 13,0 mm: para aplicaciones pesadas, agujeros de paso de fijaciones robustas, trabajos de carpintería metálica.
La elección del diámetro depende ante todo de su proyecto: una perforación para tornillería M5 requiere una broca de 4,2 mm, mientras que un paso de perno M10 necesitará una broca de 10,5 mm o más. A cada aplicación, su diámetro.
La longitud útil: adapte su broca a su trabajo
La longitud útil (longitud de corte activa) determina la profundidad máxima que puede alcanzar en una sola operación. Varía según el diámetro:
- Brocas finas (5,0 a 6,0 mm): longitud útil entre 52 y 57 mm, adaptadas a perforaciones ligeras y superficiales.
- Brocas intermedias (8,0 a 8,5 mm): longitud útil de 75 mm, permitiendo atravesar placas y piezas estándar.
- Brocas robustas (10,0 a 13,0 mm): longitud útil entre 87 y 101 mm, diseñadas para trabajos en espesor.
Una longitud útil mayor ofrece más flexibilidad, pero exige un taladro potente y una buena sujeción de la pieza. Para un trabajo de ensamblaje clásico en taller, una longitud útil de 75 a 101 mm cubre sobradamente sus necesidades.
Material de la broca: acero rápido frente a carburo
Las brocas para metal están fabricadas principalmente en acero rápido (HSS – High Speed Steel) o en carburo montado sobre acero. Las brocas HSS estándar son perfectamente adecuadas para trabajos semiprofesionales y talleres equipados con taladros convencionales. Ofrecen una buena relación calidad-precio y una versatilidad reconocida.
Las brocas con punta de carburo o recubrimiento TiN ofrecen una mayor vida útil y capacidad para trabajar a mayores velocidades, pero requieren una máquina rígida y bien ajustada. Para el profesional que perfora ocasionalmente acero o aluminio, el acero rápido sigue siendo la elección más sensata.
La geometría de la punta: PointTeQ y otras soluciones
La forma de la punta influye directamente en la calidad de la perforación. Una geometría clásica (punta cónica estándar) es adecuada para acero dulce y aluminio. Algunas brocas cuentan con diseños patentados como PointTeQ, que optimizan la evacuación de las virutas y reducen la vibración a la entrada del material.
Con una buena punta, obtiene perforaciones más limpias, sin rebabas pronunciadas y con menos riesgo de patinaje sobre chapa fina. Es un detalle que marca la diferencia en producción o en trabajos de acabado exigentes.
Elegir bien según el uso
Perforación de chapa fina (carrocería, tuberías)
- Priorice los diámetros pequeños a medios: 5,0 a 8,0 mm.
- Utilice un taladro a alta velocidad (1500 a 3000 rpm según el espesor).
- Una broca con punta afilada limita los desgarros y permite un control preciso.
- No dude en reducir la velocidad si la chapa se calienta o vibra.
Ensamblaje de piezas mecánicas (acero, acero inoxidable)
- Gama 8,0 a 13,0 mm según la dimensión de los pernos y tornillos a alojar.
- Una velocidad moderada (500 a 1500 rpm) prolonga la duración de la broca y mejora la calidad.
- Utilice un lubricante (aceite de corte) para enfriar y facilitar la evacuación de las virutas.
- Verifique la alineación: una perforación descentrada reduce la precisión del ensamblaje.
Agujeros guía y alesajes (preparación de tornillería)
- Opte por las brocas intermedias: 5,0 a 10,0 mm en función de la carga.
- Una profundidad controlada (marcador en la broca, tope de taladro) evita los traspasos incontrolados.
- Limpie regularmente las virutas para evitar un atasco y sobrecalentamiento.
Trabajos de estructura y perforación pesada (carpintería metálica)
- Brocas 10,0 a 13,0 mm para los pasos de fijaciones grandes.
- Máquina potente y bien inmovilizada (tornillo de banco o pinza): cualquier juego compromete la rectitud.
- Inicio con granete para evitar el patinaje.
- Lubricación generosa y paradas regulares para enfriar la broca y la pieza.
Preguntas frecuentes
¿Qué broca elegir para perforar aluminio?
El aluminio es más blando que el acero. Una broca estándar para metal es suficiente, pero prefiera una velocidad elevada (2000 a 3000 rpm) y una broca bien afilada para evitar la adherencia del material. Retire la broca a menudo para romper las virutas largas y pegajosas. Algunos talleres aplican un lubricante ligero (aceite de corte) para un mejor acabado.
¿Se puede reutilizar una broca desafilada?
Una broca desgastada se reconoce por una punta redondeada y un aumento notable de la resistencia a la perforación. Sigue siendo posible continuar, pero la calidad se degrada (calentamiento, vibraciones, rebabas). Para un trabajo semiprofesional, es mejor afilarla o reemplazarla. Un afilado económico en un taller especializado puede darle una segunda vida.
¿Cuál es la velocidad de rotación ideal?
Depende del diámetro y del material. Por regla general: acero dulce = 500 a 1500 rpm según el diámetro; acero duro o inoxidable = 300 a 800 rpm; aluminio = 1500 a 3000 rpm. Las brocas pequeñas (5 a 6 mm) giran más rápido, las grandes (12 a 13 mm) más lentamente. Consulte el manual de su taladro o las recomendaciones del fabricante de la broca.
¿Cómo mantener correctamente la pieza a perforar?
La inmovilización es crucial, especialmente para piezas pequeñas o delgadas. Utilice un tornillo de banco, una pinza o una sargento. Posicione la pieza de manera que la broca no pellizque a la salida (zona de calentamiento máximo). Para la chapa, un calce subyacente de madera reduce las rebabas. Marque el centro de entrada con un granete o punto de marcar para evitar el deslizamiento inicial.
Conclusión y recomendaciones
Elegir la broca para metal correcta se basa en tres elementos fundamentales: el diámetro adaptado a su fijación o alesaje, la longitud útil suficiente para su pieza y una geometría robusta que garantice una perforación limpia. Las brocas Bosch PointTeQ cubren la mayor parte de las necesidades semiprofesionales, desde la broca de 5,0 mm para chapa fina hasta la broca de 13,0 mm para ensamblaje estructural.
Lo importante es ajustar su elección al uso real: no sobredimensione si perfora ocasionalmente acero de construcción simple, pero invierta en una calidad probada si sus trabajos exigen precisión y regularidad. Una lubricación apropiada, una velocidad de rotación respetada y una inmovilización rigurosa de la pieza son tan importantes como la broca misma.
Explore nuestra gama completa de brocas para metal y encuentre el surtido ideal para su taller o su obra. No dude en contactarnos si necesita consejos específicos para su proyecto.
Los productos asociados


Dejar un comentario